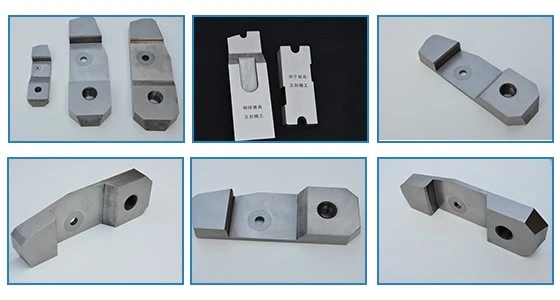
خلاصه:راندمان پردازش دسته ای تخته های چاقوی کوچک نسبتا کم است. برای بهبود راندمان پردازش و دقت تختههای چاقوی کوچک، یک فیکسچر طراحی کنید.
کلید واژه ها:فروش موقعیت یابی؛ اصل اهرم؛ میزان آزادی
پیشگفتار
1. معرفی
لبه برش کوچک به لبه برش دستگاه پرچ مخصوص بلبرینگ تمام اتوماتیک اشاره دارد که با استفاده از دستگاه برش سیم CNC پردازش می شود. با توجه به اینکه فرآیند ماشینکاری ماشین ابزارهای CNC یک عملیات تک ماشینی است، راندمان در حین ماشینکاری دسته ای نسبتا کم است. بنابراین چگونگی بهبود راندمان پردازش و دقت صفحات چاقوی کوچک مشکل جدیدی است که در فرآیند پردازش واقعی ایجاد می شود.
2. مروری بر ساختار صفحه چاقوی کوچک
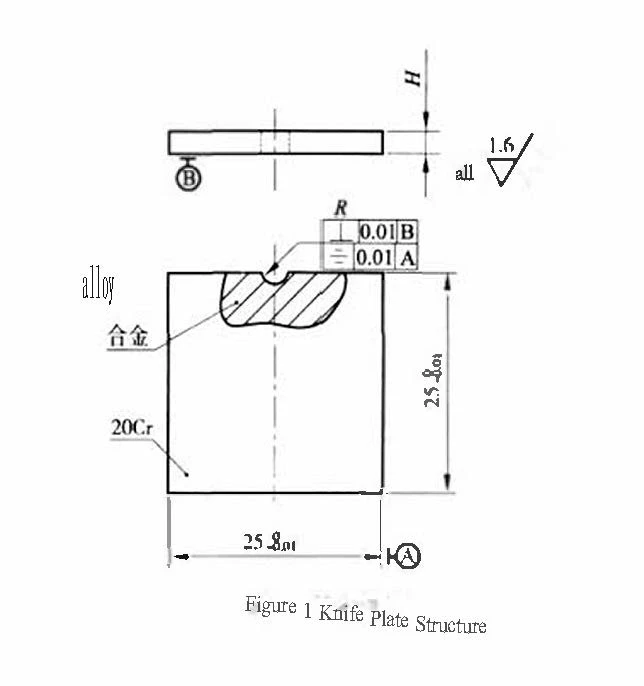
جزء مهم برش ماشین پرچ تمام اتوماتیک Z تیغه کوچک آن است. با توجه به سرعت بالای برش سیم پرچ توسط تیغه برش، باید اطمینان حاصل شود که دایره هندسی لبه برش پرچ بدون تغییر باقی می ماند، بدون اینکه خراش یا اثر برشی بر جای بماند. تخته چاقوی کوچک دارای ساختار ساده، عمر طولانی و کیفیت برش پایدار است. ساختار صفحه چاقو در شکل 1 با لبه تیغه نیم دایره ای منظم نشان داده شده است. لبه تیغه دایره ای بر روی صفحه چاقو متقارن است و دقت موقعیت را در جهت متقارن محوری تضمین می کند. مصرف لبه های تیغه های کوچک زیاد است. لبه برش از آلیاژ سخت ساخته شده است، در حالی که صفحه برش از فولاد 20Cr سخت نشده ساخته شده است که برای پردازش دستگاه برش سیم با سرعت بالا کنترل شده دیجیتالی مناسب است.
3. الزامات برای موقعیت ابزار و موقعیت دقیق
(1) اطمینان حاصل کنید که محور لبه تیغه کوچک به اندازه 0.01 میلی متر بر صفحه مرجع (صفحه بزرگ) عمود است.
(2) لبه تیغه دایره ای متقارن روی صفحه برش با مقدار تقارن 0.01 میلی متر تضمین می شود.
(3) از دقت موقعیت محور لبه تیغه کوچک روی تیغه اطمینان حاصل کنید.
4. طراحی فیکسچر
صفحه سوراخ لاستیک مورد استفاده در فیکسچر باید اطمینان حاصل کند که اختلاف موازی بین دو انتهای صفحه پردازش شده در محدوده {{0}} است.02 میلی متر، و عمود سیم مولیبدن باید باشد. کمتر از 0.3% برای اطمینان از عمود بودن محور لبه برش کوچک و صفحه مرجع (صفحه بزرگ). طبق نقشه های ماشینکاری، از پین های تعیین موقعیت برای موقعیت یابی استفاده می شود. برای سطح پایین صفحه چاقوی کوچک از دو پین موقعیت یابی و برای سطح سمت راست از یک پین موقعیت یابی استفاده می شود. همراه با موقعیت صفحه سوراخ لاستیک، درجات آزادی صفحه چاقوی کوچک در جهت های X، Y و Z محدود است، همانطور که در شکل 2 نشان داده شده است. پس از Z، ماشین کاری سوراخ پین موقعیت یابی انجام می شود. با (0,0) به عنوان مبدأ برنامه، و در عین حال، ماشینکاری کوچک است.
مبدأ برنامه اصلی تخته چاقو نیز با ({{0}},0) منطبق است که دقت موقعیت سوراخ پین موقعیت یابی را تضمین می کند و همچنین از دقت موقعیت تخته چاقوی کوچک اطمینان می دهد. . در مورد تقارن تیغه کوچک و دقت موقعیت لبه برش، با دقت خود ماشین ابزار تضمین می شود.

با توجه به نیاز به اطمینان از اینکه صفحه برش کوچک در هنگام پردازش کاملاً در برابر پین موقعیت قرار دارد، صفحه برش کوچک باید در هر دو جهت X و Y بسته شود، با تکیه بر اصل اهرم برای بستن برای اطمینان از موقعیت گیره. ابزار طراحی شده در شکل 3 نشان داده شده است.

نیروی اهرمی روی نیمساز زاویه ای سیستم مختصات XOY است و نیروی گیره را در جهت های X و Y تضمین می کند.
خطای انتخاب و تناسب پین ها: پین های فولادی با سفتی و گرد بودن خوب باید پس از کوئنچ آسیاب شوند. تناسب بین پین ها و سوراخ ها باید با درجه تداخل کمتری باشد، با قطر Φ با در نظر گرفتن پین استوانه ای استاندارد 4 میلی متری به عنوان مثال، تلرانس پین، تداخل مناسب Z سوراخ برش است که {{ 1}}.01 میلی متر. لازم به ذکر است که هنگام برش صفحه سوراخ لاستیک، تداخل نباید خیلی زیاد باشد تا از لرزش صفحه سوراخ لاستیک در هنگام وارد کردن پین جلوگیری شود و باعث از دست رفتن مرجع شود.
نیروی بستن اهرم در گوشه صفحه چاقوی کوچک اعمال می شود، به طوری که نیرو به طور مساوی در جهت 135 درجه توزیع می شود. نیرو باید باعث شود صفحه چاقوی کوچک دقیقاً به پین موقعیت یابی تکیه کند. انتهای بلند اهرم در کنار تیغه کوچک قرار دارد. پس از تنظیم، نیرو در جهت X و Y حدود 0 است.007N، و نسبت طول اهرم 4:1 است. نیرو در انتهای بلند 0.01 نیوتن و نیرو در انتهای کوتاه 0.04 نیوتن است. پس از انتخاب فنر با ضریب کشسانی 4، برای دستیابی به نیروی انتخابی، تنها 1 سانتی متر مسافت لازم است. فاصله بین انتهای کوچک و سنجاق فنری 5 سانتی متر است و طول فنر 4 سانتی متر انتخاب شده است.
5. نتیجه گیری
پس از اتمام مونتاژ ابزار، صفحه چاقوی کوچک بسته شده و با دستگاه سیم برش پردازش می شود. قطعه اول موفق است.
پس از گذراندن اولین بازرسی آزمایشی برش قطعه، یک دسته بزرگ از پردازش تیغه های کوچک انجام شد و پس از بازرسی، ثابت شد که این روش کاملاً قابل اجرا است.
2024 4 مارسهفته WBMتوصیه محصول:
کاتر:
WBM قالب های غلتکی مخروطی را با راندمان و اتوماسیون بالا تولید می کند. غلتک ها بر روی یک هد پرس سرد اتوماتیک تشکیل می شوند و برای پنج مرحله به قالب تغذیه، بریده و پانچ می شوند.
ما می توانیم انواع و اندازه های مختلف قالب های غلتکی مخروطی را با تضمین کیفیت تولید کنیم، از جمله: پانچ ترکیبی، آستین بیرونی، تیغه، پانچ ترکیبی، سیلندر تغذیه، قالب های ترکیبی، آستین دو لایه، درج.